联系人:顾浩
电 话:0510-8512-0051
0510-8511-4488
传 真: 0510-8512-6216
手 机:188-5156-1986 (微信同号)
手 机:180-1236-1986
Q Q:393294763
E-mail:wxgh1118@126.com
网 址:www.wuxirongheng.com
地 址:无锡市蠡园经济开发区滴翠路95号汇光科技园(214072)
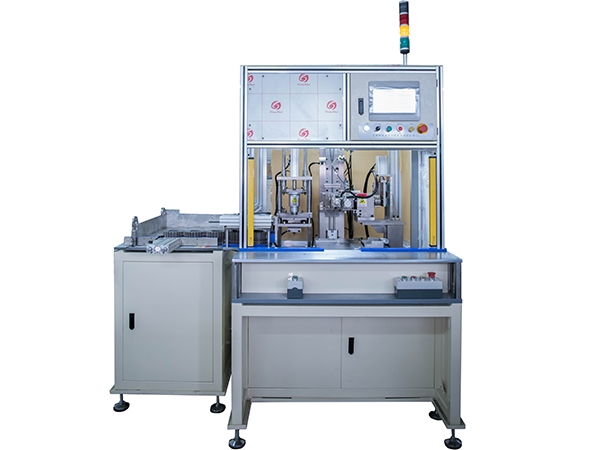
行星轮装针机主要用于减速机行星轮内滚针的自动排列、装填与检测,属于精密非标装配设备,装配精度、防错能力、换型效率直接决定产线良率。它集合送料分选、定位工装、伺服压装、在线检测、PLC 控制等多项核心技术,下面分项说明:
滚针细小、长径比大,容易叠针、卡针、歪针,是装配的难点。 采用振动盘 + 直振送料结构,配合定向槽、隔料机构,实现滚针有序单列输送;搭配筛选结构,自动剔除长短不一、变形、毛刺超标的不良滚针,保证送入装配工位的滚针姿态统一。部分机型增加吹气疏导、防叠料结构,减少卡料停机。
行星轮内孔公差小,定位精度要求高。工装采用精密定位销、弹性夹紧结构,保证行星轮同轴度,防止装配时偏移。 模块化快换是现在主流升级方向:夹具、导向套做成独立模组,快速拆装,系统预存多产品配方,换规格时不用重新大量调试,适配多型号减速机混线生产。
采用伺服电缸执行滚针压装,区别普通气缸压装。可以实时采集压装力、压装位移曲线,设置上下限阈值:压力异常、行程不对立刻判定 NG。 既能防止压力过大压伤滚针、拉伤行星轮内孔,也能避免压装不到位、滚针松动,实现压力和位移双监控,装配一致性高。
用来解决行业痛点:漏装、少装、倒针、斜针。
光电计数:统计滚针通过数量;
视觉检测:相机拍照识别滚针姿态、排布、有无缺针;
接近 / 激光检测:确认滚针是否到位; 检测信号联动设备程序,不良件自动报警、分流剔除,防止不良流入下道工序。
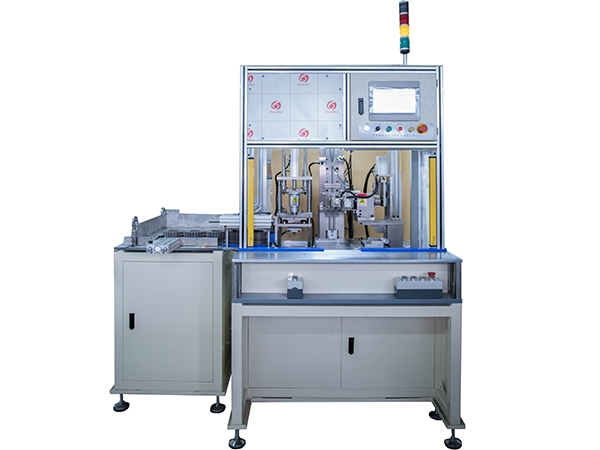
PLC 作为主控,协调送料、分度、压装、检测、出料各个工位时序;人机界面用来设置滚针数量、压装参数、保存产品配方、查看报警记录。 支持手动 / 自动模式切换,故障信息直观显示,方便操作工排查。高端机型支持和 MES 对接。
设备内置数据采集模块,自动记录每一件产品的装配时间、滚针数量、压装曲线、检测结果。数据上传 MES 系统,实现装配过程可追溯,满足新能源减速器、精密传动件的质量追溯要求,方便品质复盘。
很多产线要求滚针装配同步涂润滑脂。集成定量注脂模组,在滚针装填前或者装填后定点注脂,油脂量精准可控,替代人工刷脂,脂量均匀,减少后续异响风险,形成 “上料 — 注脂 — 装针 — 检测” 一体化工序。
滚针容易卡死在导向槽内。设备增加反转、抖动、吹气联动程序,出现堵料时自动触发清理动作,减少人工干预,提升设备稼动率,适合长时间连续自动化生产。
底层是滚针定向送料技术,执行依靠伺服压装控制,质量保障依靠视觉 + 传感防错检测,柔性生产依靠模块化快换工装,数字化管理依靠MES 数据对接。