联系人:顾浩
电 话:0510-8512-0051
0510-8511-4488
传 真: 0510-8512-6216
手 机:188-5156-1986 (微信同号)
手 机:180-1236-1986
Q Q:393294763
E-mail:wxgh1118@126.com
网 址:www.wuxirongheng.com
地 址:无锡市蠡园经济开发区滴翠路95号汇光科技园(214072)
传统全浸式超声波清洗工艺存在一个突出矛盾:想要把盲孔、螺纹、狭缝死角洗干净,往往需要提高超声功率、延长清洗时间,薄壁件、带镀层精密工件容易出现表面蚀斑、震伤、基材受损;降低参数又会出现油污、碎屑残留,良率难以把控。通过超声波定位清洗工艺持续优化,采用靶向定点清洗方案,精准分配超声能量,同步实现洁净达标和工件防护。
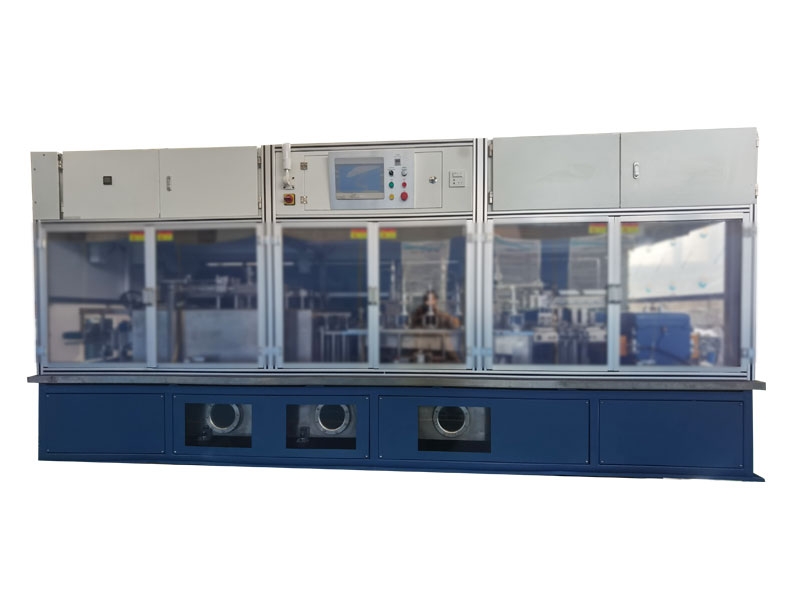
工艺优化核心是能量分区管控。依托伺服运动系统控制超声振头的行走轨迹、停留点位,仅在有清洁需求的区域释放空化能量,工件其余区域远离超声冲击。针对不同点位定制独立工艺参数:油污重、结构复杂的孔槽位置,适当匹配功率与驻留时间;薄壁、镀层、高光面等敏感区域直接避开超声作用,从根源减少空化侵蚀带来的损伤风险。
同时配套多维度工艺参数匹配优化,不再使用统一固定参数。系统可对超声频率、功率、振头距离、清洗液温度、清洗时长做分点位设置。高频超声空化泡细小柔和,适合精密微小缝隙;低频冲击力强,用来处理顽固切削油污。清洗液循环过滤系统同步升级,持续滤除剥离下来的金属碎屑,防止杂质在超声搅动下二次划伤工件表面。
在工序排布上做优化,形成 “预喷淋 — 定点超声清洗 — 漂洗 — 风切烘干” 连贯流程。预喷淋先冲掉大块杂质,降低定点清洗负荷;清洗完成后及时纯水漂洗加热风烘干,避免清洗剂残留、水渍印,提升成品外观一致性。整套工艺配方可保存,换型时一键调用,减少人工调试带来的工艺波动。
这套优化工艺非常适配减速机行星轮、轴承、微型齿轮等精密传动零部件。这类零件内部油道、细小沟槽多,洁净度直接影响减速器运行噪音与使用寿命,同时零件壁厚薄、精度要求高,不允许表面产生损伤。
对比传统清洗方式,优化后的定点超声清洗工艺,把清洗作用从 “整面泛洗” 升级为 “按需定点作业”,既攻克死角清洁难题,又规避工件损伤风险,是精密零部件清洗提质工艺升级的优选方向。